
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-07-15 المنشأ:محرر الموقع


يتم تحديد جودة اللحام قبل وقت طويل من ضرب القوس. يؤدي سوء الملاءمة والدعم غير الكافي حتماً إلى فشل الاختبار غير المدمر (NDT). فهي تسبب عمليات إعادة صياغة مكلفة وتسبب مخاطر شديدة على السلامة. تعمل الأنابيب ذات القطر الثقيل على تضخيم هذه المخاطر بشكل كبير على أرضية المتجر.
يؤدي الابتعاد عن الدعامات المؤقتة إلى تحويل العملية بأكملها. يعمل إعداد لحام الأنابيب الموحد والمصمم هندسيًا على سد فجوة تشغيلية هائلة. لقد تطورت من التصنيع اليدوي غير المتسق إلى الإنتاج القابل للتكرار والمتوافق مع التعليمات البرمجية. يتوقف اللحامون عن محاربة الجاذبية ويركزون بالكامل على الترسيب.
يوضح هذا الدليل المكونات الأساسية ومعايير التقييم التي تحتاجها. نحن نستكشف معايير السلامة الصارمة لتصميم محطة تصنيع احترافية. سوف تتعلم بالضبط كيفية بناء نظام بيئي موثوق لدعم الأنابيب. نحن نغطي كل شيء بدءًا من أدوات المحاذاة وحتى معدات الدوران شديدة التحمل.
يعمل الإعداد المتكامل تمامًا على تقليل وقت التركيب بنسبة تصل إلى 50% مع تخفيف مخاطر التعامل مع الأنابيب ذات الجدران الثقيلة.
يعتمد اختيار المناسب جهاز محاذاة لحام الأنابيب بشكل كبير على سمك الجدار، وجدول الأنابيب، ومتطلبات القوة الهيدروليكية مقابل القوة اليدوية.
تؤثر تقييمات الحمل والمواد الدوارة (على سبيل المثال، الفولاذ مقابل البولي يوريثين) الموجودة على حامل أسطوانة اللحام بشكل مباشر على سلامة العمال ومنع التلوث المتبادل في المعادن الغريبة.
يتطلب الامتثال للقوانين القياسية (ASME، API) تقليل الضغط الناتج أثناء مرحلة المعالجة، ولا يمكن تحقيق ذلك إلا من خلال الدعم المناسب متعدد النقاط.
إن الإعداد المشترك غير الكافي ينطوي على تكاليف خفية باهظة. غالبًا ما يقلل المصنعون من أهمية ساعات العمل المفقودة يوميًا. يضيع العمال وقتًا ثمينًا في طرق الأوتاد أو تعديل الحشوات المؤقتة. غالبًا ما تنبع معدلات الرفض المرتفعة بشكل مباشر من مشكلات محاذاة Hi-Lo. يشير Hi-Lo إلى عدم التطابق الداخلي بين حافتي الأنبوب. حتى الاختلالات البسيطة تجبر عمال اللحام على إجراء عملية طحن مفرطة أو سد فجوة خطيرة.
تمثل الإصابات المريحة نفقات مخفية ضخمة أخرى. يقوم عمال اللحام بإجهاد ظهورهم بشكل متكرر أثناء محاولتهم تدوير البكرات الثقيلة يدويًا. إنهم يخاطرون بقرص الأصابع عند استخدام قضبان نقب غير مصنفة. ترقية المعدات الخاصة بك يزيل هذه المخاطر. يؤدي إعداد لحام الأنابيب الاحترافي إلى تغيير مقاييس الإنتاج الأساسية لديك بشكل أساسي.
يمكنك قياس الإعداد الناجح من خلال عدة معايير صارمة. يجب زيادة سرعة التجهيز. يجب أن يظل الاستقرار الدوراني أثناء اللحام مطلقًا. يجب أن تتحسن سلامة المشغل بشكل واضح. وأخيرًا، يجب أن لا تسبب المعدات أي ضرر لسطح الأنبوب الخارجي.
يجب علينا الحفاظ على التحقق من الواقع الموجه بالأدلة هنا. تجنب تصديق ادعاءات اللحامات المثالية في كل مرة. ولا يمكن للمعدات أن تحل محل الخبرة البشرية. بدلاً من ذلك، عرض الإعداد كخط أساس ميكانيكي. نظام الدعم المناسب يزيل المتغيرات الميكانيكية من المعادلة. فهو يسمح للمهارة الفنية للحام بإملاء الجودة النهائية. توقف عن محاربة الاختلال. تتوقف عن محاربة الجاذبية. أنت ببساطة لحام.
خطأ شائع: الاعتماد على الرافعات العلوية لتثبيت الأنابيب أثناء عملية تجذير الجذر. الرافعات تنجرف حتما. يقومون بإدخال حركات دقيقة في المفصل. تؤدي هذه الحركة إلى تشقق اللحامات قبل الأوان.
تتطلب كل محطة تصنيع احترافية مرساة أساسية. يحدد الجدول الأساسي الخاص بك استقرار التجميعات الصغيرة وتركيبات الأنابيب. توفر المخصصة طاولة العمل الصناعية الصلابة الهيكلية اللازمة. تتشوه الطاولات الواهية تحت حرارة اللحام الموضعية الشديدة. المقاعد المهنية تقاوم التشوه الحراري تمامًا.
يجب أن تتميز هذه المقاعد بأسطح شبكية أو صفيحة للخدمة الشاقة. تسمح أسطح الصوانى بالقفز الدقيق والتثبيت السريع. كما أنها توفر نقاط أرضية موثوقة. التأريض الصحيح يمنع ضربة القوس. ضربة القوس تعطل عمل اللحام وتخلق المسامية. يمكنك تأمين تجهيزاتك بشكل آمن في فتحات التثبيت قبل التثبيت. وهذا يمنع التشويه أثناء مرحلة التبريد.
يتطلب تأمين فجوة الجذر تدخلاً متخصصًا. لا يمكنك الاعتماد على البصر والقوة الغاشمة. تتعامل الدقيقة أداة محاذاة لحام الأنابيب مع Hi-Lo مباشرةً. تجبر هذه الأدوات حواف الأنابيب المتعارضة على المحاذاة متحدة المركز. أنها تحافظ على فجوة جذر موحدة حول المحيط بأكمله.
يجب أن تفهم الفرق بين مشابك المحاذاة الداخلية والخارجية. المشابك الخارجية تلتف حول القطر الخارجي. فهي سريعة وفعالة للغاية بالنسبة للمكبات القياسية. المشابك الداخلية تتوسع داخل الأنبوب. يتركون المفصل الخارجي بأكمله مكشوفًا بالكامل. يسمح ذلك لعمال اللحام بإكمال تمرير الجذر دون إزالة المشبك.
تتطلب مكبات الأنابيب الثقيلة بنية تحتية مخصصة لتحمل الوزن. يتحمل المناسب حامل الأنابيب الأسطوانة بأمان الوزن الساكن الهائل للبكرة. إنه يلغي الحاجة إلى أحمال الرافعة المعلقة. تتميز هذه الحوامل بمحامل دقيقة مدمجة في الرؤوس.
أنها تسمح بالتناوب السلس والمستمر أثناء العملية. تثبت هذه القدرة أنها حيوية للحام خارج الموضع. يمكن أن يظل عمال اللحام في وضع مريح ومسطح. إنهم ببساطة يقومون بلف الأنبوب يدويًا أثناء تقدمهم. يمنع الدوران المتسق عيوب التوقف والبدء في حبة اللحام. كما أنه يسهل تطبيقات اللحام شبه الآلية أو الآلية لاحقًا.
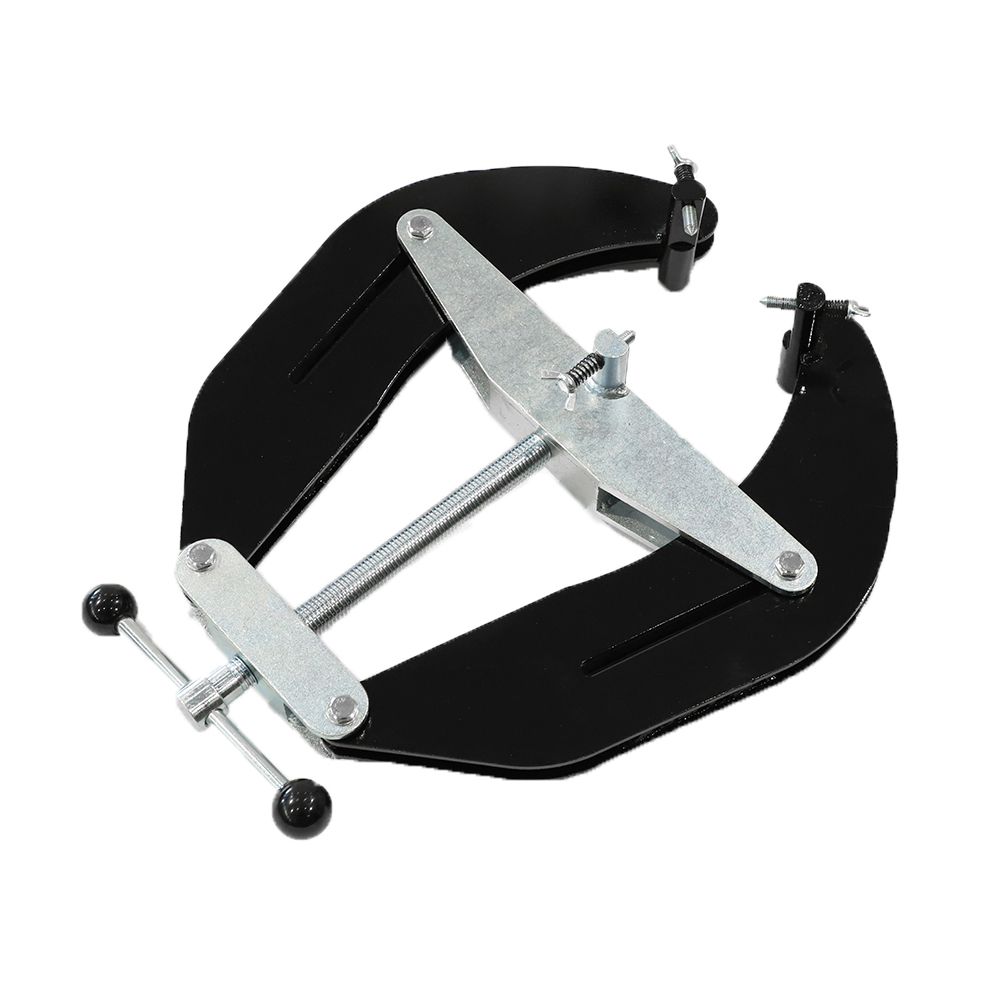
يتطلب تحديد أداة المحاذاة الصحيحة فهم معلمات التصنيع المحددة الخاصة بك. لا يوجد مشبك واحد يغطي كل جدول الأنابيب الممكن. يجب عليك تقييم حلولك على أساس الدقة والتطبيق العملي اليومي.
تمثل المشابك اليدوية والقفص فئة الحل الأول. تتفوق هذه الأدوات في بيئات محددة. إنها تعمل بشكل أفضل مع الأنابيب ذات الجدران الرقيقة والجداول القياسية. تفضلها فرق الإصلاح الميدانية لسهولة نقلها. أنها تتطلب استثمارا مقدما أقل. ومع ذلك، فإنها تعتمد بشكل كامل على القوة البدنية للمشغل لإصلاح المعدن.
المشابك الهيدروليكية الداخلية والخارجية تشكل الفئة الثانية. يجب عليك استخدام المشابك الهيدروليكية للأنابيب ذات القطر الثقيل والجدول الزمني العالي. القوة اليدوية ببساطة لا يمكنها التغلب على الاستدارة في الجدران الفولاذية السميكة. تطبق الأسطوانات الهيدروليكية ضغطًا هائلاً وموحدًا. إنهم يجبرون الأنابيب العنيدة على العودة إلى دائرة مثالية.
ميزة | المشابك اليدوية للسلسلة/القفص | المشابك المحاذاة الهيدروليكية |
|---|---|---|
جدار الأنابيب المثالي | جدار رقيق لأنبوب الجدول الزمني القياسي | الأنابيب ذات الجدران الثقيلة والجدول الزمني العالي |
تطبيق القوة | النفوذ الجسدي للمشغل | أسطوانات هيدروليكية مضغوطة |
تصحيح خارج الجولة | تقتصر على الانحرافات البسيطة | قدرة إصلاحية كبيرة |
قابلية النقل | عالي (مثالي للإصلاحات الميدانية) | معتدل (يتطلب طاقة/مضخات) |
قم بتقييم أدواتك بناءً على الميزات المعينة للنتائج. فكر في قوة التثبيت وقدرات التصحيح خارج النطاق. ما مقدار الضغط الهيدروليكي الذي يتطلبه جدول الأنابيب المحدد لديك؟ يؤدي عدم تحديد المشبك الخاص بك إلى عيوب Hi-Lo المستمرة.
يمثل التخليص بُعدًا حيويًا آخر للتقييم. هل يسمح المصفف بالوصول بزاوية 360 درجة لوضع الخرزة الخيطية؟ بعض المشابك الخارجية الضخمة تمنع الوصول إلى المفصل. يجب عليك اللحام بين جسور المشبك وإزالة المشبك ثم ملء الفجوات. هذه العملية المتقطعة تدعو إلى تضمين الخبث.
فهم مخاطر التنفيذ فيما يتعلق بالمعادن. يؤدي استخدام نقاط الاتصال المصنوعة من الفولاذ الكربوني على الأنابيب المصنوعة من الفولاذ المقاوم للصدأ إلى حدوث تلوث فوري بالحديد. يؤدي هذا التلوث إلى الصدأ الموضعي السريع. حدد دائمًا الأحذية المصنوعة من الفولاذ المقاوم للصدأ أو وسادات الاتصال المتخصصة بناءً على المعدن الأساسي لديك.
تتطلب سعة التحميل اهتمامًا صارمًا أثناء اختيار المعدات. يجب أن يتحمل عقوبة حامل أسطوانة اللحام ميكانيكية شديدة. يجب عليك تحديد الحد الأقصى المطلق لوزن البكرة وقطر مقابض متجرك. لا تقم أبدًا بشراء المعدات بناءً على متوسط الأحمال لديك.
اتبع قاعدة صناعية صارمة. قم دائمًا بالإفراط في مواصفات سعة التحميل الخاصة بك بنسبة 25٪ على الأقل. يزن الأنبوب الثابت أقل من الأنبوب الذي يدور. يقدم الدوران أحمالًا ديناميكية. تخلق الأنابيب الخارجية تأثيرات ارتدادية على المحامل. تعمل التركيبات اللامركزية الملحقة بالبكرة على تغيير مركز الجاذبية. إن الإفراط في تحديد منصاتك يمتص هذه الصدمات الديناميكية بأمان.
يؤثر اختيار مادة الأسطوانة بشكل كبير على عمليتك. عادةً ما تختار بين مادتين أساسيتين:
العجلات الفولاذية: توفر سعات تحميل هائلة. إنهم يتباهون بقدرة تحمل عالية للحرارة بشكل لا يصدق. يمكنك وضعها بالقرب من منطقة اللحام دون خوف. ومع ذلك، فإنها تنطوي على مخاطر عالية لتشويه سطح الأنبوب. كما أنها تخاطر بالتلوث المتبادل على السبائك الغريبة.
عجلات من مادة البولي يوريثين/المطاط: تحمي الأنابيب المطلية بشكل مثالي. أنها تمنع الخدش على الفولاذ المقاوم للصدأ المصقول. أنها تقضي على التلوث المتبادل بالحديد. ومع ذلك، فهي تتطلب إدارة صارمة لمنطقة الحرارة. يجب عليك إبقائها بأمان بعيدًا عن مناطق التسخين المسبق واللحام لمنع الذوبان.
أفضل الممارسات: احتفظ بعجلات البولي يوريثين على بعد 18 بوصة على الأقل من المنطقة النشطة المتأثرة بالحرارة (HAZ) أثناء عمليات الترسيب الثقيلة مثل اللحام القوسي المغمور (SAW).
النظر في البصمة التكامل. إن بصمة الحامل وإمكانية تعديل الارتفاع لها أهمية كبيرة في المتاجر المزدحمة. هل يمكن أن تتكامل منصاتك بسلاسة مع نظام بيئي أكبر لأدوات أنابيب التصنيع ؟ مع نمو متجرك، يمكنك تقديم بكرات دوارة ميكانيكية أو أدوات تحديد المواقع الآلية. يجب أن تكون حواملك اليدوية مكملة لهذه الأنظمة المتقدمة. تضمن إمكانية تعديل الارتفاع إمكانية تسوية البكرات الطويلة عبر العلامات التجارية المختلفة للمعدات.
يتطلب التصنيع الاحترافي الالتزام الصارم بقوانين الصناعة. أطر عمل مثل ASME B31.3 (أنابيب المعالجة) وAPI 1104 (لحام خطوط الأنابيب) تحدد الجودة. تقوم هذه المعايير بفحص سلامة تمرير الجذر. تؤثر معدات الدعم الخاصة بك بشكل مباشر على هذه النزاهة.
يجب عليك تجنب المحاذاة القسرية. تحدث المحاذاة القسرية عند استخدام المشابك لسحب الأنابيب المنحرفة معًا تحت ضغط شديد. إن معالجة المفصل تحت ضغط ميكانيكي شديد يعرضك للخطر. بمجرد إزالة المشبك، يحاول الأنبوب العودة إلى شكله الأصلي. هذا الإجهاد المتبقي يتمزق عند اللحامات الساخنة. وكثيراً ما يؤدي إلى تأخر التشقق أو التشقق الناجم عن الهيدروجين بعد ساعات.
توزيع الدعم المناسب يحل هذه المشكلة. يجب عليك ترك مسافة بين حواملك بشكل صحيح لمنع الترهل في الأنابيب الطويلة. تسحب الجاذبية باستمرار إلى أسفل مركز الامتداد غير المدعوم. إذا تراجع الأنبوب، فإن الجزء العلوي من الوصلة ينغلق بينما تنفتح الفجوات السفلية.
تأكد من أن المفصل يظل محايدًا تمامًا أثناء تمرير الجذر. يقف المكان قريبًا بدرجة كافية لتحمل الوزن بالتساوي. يواجه المفصل المحايد زخم انحناء صفرًا. وهذا يسمح لبركة اللحام بالتصلب دون توتر داخلي.
ويجب علينا أن نتعامل بشفافية مع عامل الثقة والسلامة. تؤدي حالات فشل التحميل الكارثية إلى مقتل العمال. تفتقر حوامل ترايبود المؤقتة المبنية من الأنابيب الخردة إلى تصنيفات الحمل الهندسية. يظل تسليط الضوء على ضرورة الحصول على شهادات اختبار الحمل المستقلة أمرًا بالغ الأهمية. اطلب شهادة مكتوبة لجميع الحوامل والمشابك المشتراة. تحمي المعدات التي تم التحقق منها القوى العاملة لديك ومسؤوليتك.
يتطلب الحصول على معدات موثوقة النظر إلى ما هو أبعد من سعر الشراء الأولي. التركيز حصريًا على التكاليف الأولية يؤدي إلى فشل تشغيلي. يجب عليك تقييم المتانة ومقاييس الأداء على المدى الطويل بدلاً من ذلك.
المواقف الأرخص تفشل حتما في المحامل. تمثل المحامل العنصر الأكثر إجهادًا في أي أداة دوارة. عندما يتم ضبط المحامل الرخيصة، يتم سحب الأنبوب عبر العجلات. وهذا يدمر سطح الأنبوب ويوقف الإنتاج. وبالمثل، فإن أدوات التقويم الرخيصة تنحني تحت الاستخدام المكثف. بمجرد أن يلتوي إطار المشبك، فإنه يفقد بشكل دائم قدرته على تأمين فجوة متحدة المركز.
تقييم ضمانات البائع بعناية. تشير الضمانات القوية إلى ثقة الشركة المصنعة. التحقق من توفر قطع الغيار. إذا انفجر الختم الهيدروليكي على جهاز التقويم الخاص بك، فستحتاج إلى مجموعة بديلة غدًا، وليس الشهر المقبل. تكاليف التوقف أكثر بكثير من الأدوات المتميزة.
قم بإجراء فحص صارم لقابلية التوسع قبل الشراء. هل سيستوعب هذا الإعداد الحالي عقود الأنابيب الأكبر حجمًا في العام المقبل؟ تجنب وضع نفسك في الزاوية. تأكد من أن معداتك يمكنها التعامل مع أقطار أكبر. اسأل البائعين عما إذا كانت حواملهم اليدوية يمكنها التفاعل مع بكرات الدوران التي تعمل بالطاقة لاحقًا.
اتبع هذه الخطوات التالية القابلة للتنفيذ لإنهاء عملية تحديد مصادرك:
قم بمراجعة المقاييس الخاصة بك: قم بحساب متوسط قطر الأنبوب الحالي والحد الأقصى المطلق لأوزان البكرة.
تحديد الاختناقات: حدد الاختناقات المحددة في التعامل مع المواد. هل يخسر طاقمك المزيد من الوقت أثناء المحاذاة الأولية أو أثناء مرحلة التناوب اليدوي؟
طلب الوثائق: اطلب أوراق المواصفات التفصيلية وتقييمات التحميل وشهادات المواد من جميع البائعين المدرجين في القائمة المختصرة.
يؤدي بناء نظام دعم كامل إلى تغيير نتائج التصنيع بشكل جذري. لا يعد الإعداد الاحترافي مجرد نفقات تشغيلية. إنه يمثل متطلبًا أساسيًا صارمًا لتصنيع الأنابيب التنافسية ذات الجودة العالية. لا يمكنك اجتياز متطلبات NDT باستمرار أثناء مكافحة الجاذبية واختلال المحاذاة.
ويظل الحكم النهائي واضحا. تعمل أدوات التقويم الدقيقة على إصلاح المفصل وتأمين فجوة الجذر. تعمل حوامل الأسطوانة شديدة التحمل على تأمين العملية وتسهيل الدوران السلس. تعمل مناضد العمل القوية على تثبيت البيئة وتوفير الأرضية الأساسية. وتشكل هذه الأدوات معًا سلسلة إنتاج غير قابلة للكسر.
لا تدع الدعامات غير الكافية تملي جودة اللحام لديك. استشر متخصصًا متخصصًا في الأدوات اليوم. قم بمراجعة بصمة التصنيع الحالية بموضوعية. حدد اختناقات التعامل الأكثر أهمية لديك. اطلب عرض أسعار مخصص لحزمة المعدات لرفع مستوى السلامة والإنتاجية في متجرك.
ج: تعمل الرؤوس V كدعامات ثابتة. يستخدمها المصنعون في المقام الأول لعمليات التخطيط والقياس والقطع حيث يجب أن يظل الأنبوب ثابتًا تمامًا. تتميز حوامل الأنابيب الدوارة بمحامل وعجلات مدمجة. يقوم المصنعون بتصميمها خصيصًا للسماح بالتدوير السلس والمستمر لبكرات الأنابيب الثقيلة أثناء عملية اللحام الفعلية.
ج: لا، يقوم المصنعون بتقييم المشابك لنطاقات قطر محددة وسمك جدار دقيق. تمثل محاولة إصلاح الأنابيب ذات الجدران الثقيلة والجدول الزمني المرتفع باستخدام مشبك يدوي خفيف خطرًا شديدًا على السلامة. سوف تنحني الأداة أو تفشل بشكل كارثي في ظل التوتر المطلوب. قم دائمًا بمطابقة الأداة مع جدول الأنابيب المحدد.
ج: يجب عليك التخلص من الاتصال المباشر بين أدوات الفولاذ الكربوني وأنابيب الفولاذ المقاوم للصدأ. قم بتلبية هذه الضرورة عن طريق تركيب أكمام من الفولاذ المقاوم للصدأ أو أحذية اتصال متخصصة على مشابك المحاذاة الخاصة بك. علاوة على ذلك، استخدم عجلات من مادة البولي يوريثين أو المطاط عالية السعة على حوامل الأسطوانة لمنع الخدش والتلوث المتبادل بالحديد.
ج: يجب عليك الترقية عندما تتجاوز أوزان البكرة حدود الدوران اليدوية الآمنة للمشغلين لديك. عادةً ما تؤدي البكرات التي يزيد وزنها عن 2000 رطل إلى حدوث مخاطر مريحة. بالإضافة إلى ذلك، يجب عليك الترقية عندما تتطلب عمليتك سرعة سير متسقة للغاية لتطبيقات اللحام الآلي، مثل اللحام القوسي المغمور (SAW) أو اللحام القوسي بقلب متدفق (FCAW).